欢迎进入上海舒志自动化设备有限公司官网!

服务热线:
156-1857-9496
156-1857-9496

上海舒志自动化设备有限公司
联系人:邵经理
手 机:15618579496
座 机:021-54847579
Q Q : 1506963115
传 真:021-54847579
网 址:www.sh-shuzhi.com
邮 箱:hengtuozdp@163.com
地 址:上海市奉贤区胡迎路1号
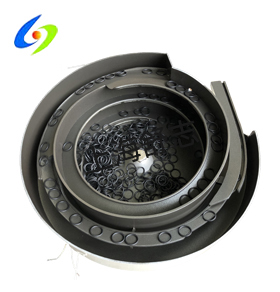
说白了就是一个圆桶状的自动理料装置。工人把散装的 O 型圈、异形密封圈、平垫倒进桶里,盘内一条螺旋轨道靠振动把料往上带,途中完成翻面、剔除、调姿态,末尾按固定节拍送进直振或者分料机构,再进装配工位。手不用伸进去抓,节拍也稳。密封件厂、汽车零部件线、液压件装配、小家电组装线上都能见到它,特点是用量不算大、圈径偏小、对姿态一致性要求高。
它不像金属螺母那样硬邦邦。硅胶、氟胶、NBR 做的圈,薄、软、带点粘性,来料常带油或者脱模剂,倒进桶里容易两三个叠在一起,边缘还会卷。振动一大就翻面,振动一小就趴着不动。天冷料硬,天热料黏,同一台设备换一批料,手感就不一样。所以送密封圈,靠的不是把振动开到多大,而是把轨道、间隙、料位、气吹这几件事抠细。
桶形的桶壁矮、回转半径小、容积适中,小件在有限宽度里跑,不容易在宽面上散开失序。盘径做大了,单位面积摊的料多,看着产能高,实际上小圈容易横七竖八,定向难度反而上来。桶形还有一个好处,换型清料方便,残留少。批量不大、型号换来换去的单子,桶形更合适。量大、圈径大的场合才考虑加宽轨道或者上多轨。
轨道不是随便画条螺旋线就行。走单排还是双排,取决于产能和圈径;爬坡段的角度、导轨宽度、护栏高度都要跟圈厚对得上,宽一点就并排,窄一点就卡死。中间要设定向块,把躺平、侧立、翻面的料分开,不对的从缺口落回桶里,对的继续往前走。薄圈还要加一段贴软的压边或者气吹,把叠料吹散。这些细节在图纸上看着差不多,装到现场调起来差别很大。
盘体一般用 304 不锈钢,耐油、耐潮、不容易生锈。轨道看料的情况定:金属件可以用不锈钢板,软胶圈建议在轨道面贴聚氨酯或者尼龙片,减少划伤和粘连;实在黏的料,做抛光或者上防粘涂层。焊缝要打磨平顺,别留毛刺挂料。桶壁内侧的粗糙度也要注意,太粗容易积灰,太滑料又打滑。
圈的外径、内径、线径或者厚度,材质和硬度,单件重量,目标节拍,来料是散装还是摆盘、带不带油,后面接的是直振还是机械手,出料口的高度和方向,现场是单相还是三相电,对噪音有没有要求。这些数缺一项,厂家就只能凭经验拍,后面改起来费时间。带上 200 到 500 件实料去打样,比看十张图纸都管用。
料不走,先看料位是不是太高、轨道有没有挂料;叠着出来,看定向段间隙和吹气;翻面,看爬坡角度和压边高度;到末端堆住,多半是出料口跟直振没接好;有异响,先查弹簧片有没有裂、线圈温升是否正常、地脚有没有松动。顺序别乱,先料、再轨、再气、后电。很多 “设备不行” 的问题,其实是一把料倒多了。
空盘先调水平,四角垫实,桶体不能晃;再给基础频率,振幅从小往大加,看到料能稳定爬坡就停,别追求快;接着调料位传感器或者挡料杆,让桶里始终保持一层料;然后调气吹的时机和压力,吹早了吹飞,吹晚了没用;末了连续跑半小时,看有没有逐渐堆料或者跑偏。调完把参数记下来,换批料时才有对照。
振动盘只负责理料和送料,后面的直振负责储料和缓冲,分料机构负责把单件分开,检测工位负责剔除不良。接口高度差几毫米,料就可能翻跟头或者卡在缝里,安装时要用同一基准对。节拍匹配也要算:盘子的出料速度要比下游取料快一点,留出余量,但余量太大又会在直振里堆料。
空盘转得再顺,带料就是另一回事。验收按三档来:常温下连续跑两小时看稳定性;换一批不同批次的料再跑,看适应性;混入少量尺寸偏差的料,看剔除是否干净。同时看清料方不方便、噪音大不大、线圈温升是否在正常范围。把这几项写进验收单,后面省很多扯皮。
每周把桶内清空,用气枪吹掉粉尘和碎屑,别用水冲,线圈和电气部分怕潮;检查轨道紧固件有没有松,弹簧片有没有裂纹;气路过滤杯定期排水;长期停机前清料、断电、盖防尘布。做到这些,一台盘用五六年不稀奇,反过来半年就出毛病。
价格主要看盘径、轨道复杂度、材质、要不要带直振和料仓、是不是非标。同样的桶形盘,轨道多一段定向、多一个剔除口,成本就上去了。交期常规在两到四周,非标带料仓和检测的会更长。打样这一步别省,尤其是软胶圈,图纸对不代表料能走。前期把料寄过去试,比后期改盘省钱。


